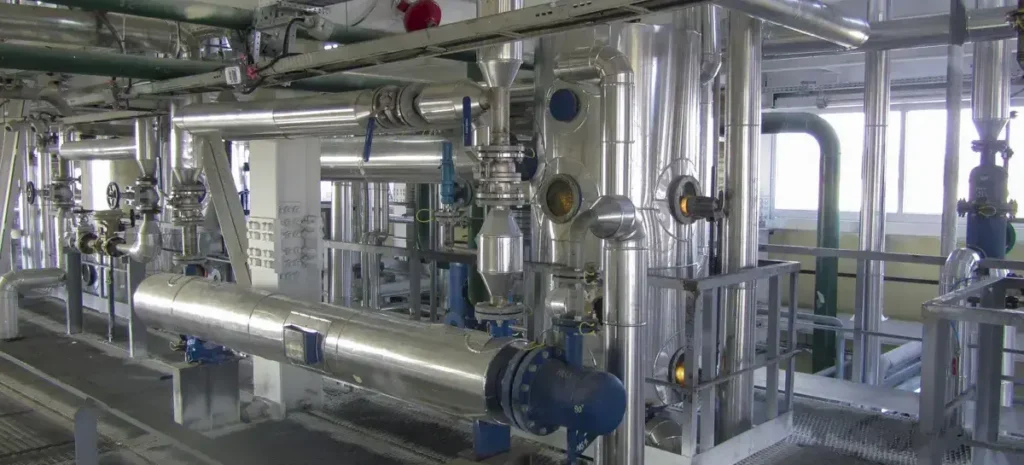
Нержавеющие трубы соединяют сваркой, пресс-фитингами, фланцами, клампами или резьбой. Способ задают среда, давление, диаметр и требования к разборности: где нужен герметичный неразъёмный стык — варят TIG, где важна быстрая разборка под мойку — ставят клампы, где нельзя огонь и грат — прессуют. Ниже — по каждому способу и таблица выбора.
Сварка TIG
Аргонодуговая сварка (TIG) — основной способ для нержавейки и ответственных стыков. Шов варят с поддувом корня инертным газом: обратная сторона остаётся чистой, без грата и окалины, хром не выгорает и соединение не теряет коррозионную стойкость. После сварки шов зачищают и пассивируют — восстанавливают оксидную плёнку.
TIG применяют на герметичных и ответственных системах: пар, агрессивные среды, пищевые и фармацевтические линии. Технологию сварки и сварщиков аттестуют по НАКС, на стыки ведут протоколы.
Пресс-фитинги
Пресс-соединение — обжатие фитинга на трубе пресс-клещами. Огня и грата нет, монтаж быстрый, но важно ровно обжать фитинг. Способ применяют на тонкостенных трубах малых и средних диаметров: водоснабжение, отопление, холод, стеснённые условия и действующее производство, где сварка неудобна или недопустима. Герметичность держит уплотнительное кольцо (EPDM или FKM), его подбирают под среду и температуру.
Фланцы
Фланцевое соединение разъёмное: два фланца стягивают болтами через прокладку. Ставят на подключении к оборудованию и арматуре, где нужна разборка и замена. Требует ровных плоскостей, затяжки крест-накрест и прокладки под среду.
Клампы
Кламповое (молочное) соединение быстросъёмное: два патрубка стягивают хомутом с уплотнением. Это стандарт гигиеничных линий — пищёвка, фарма, молочные производства, где нужна частая мойка и разборка (CIP). Держит умеренные давления; для агрессивных сред уплотнение подбирают отдельно.
Резьба
Резьбовое соединение применяют ограниченно: малые диаметры, приборы и неответственные участки. Нержавейка на резьбе склонна к задирам и требует уплотнения; на ответственных и поднадзорных системах резьбу не ставят.
Как выбрать способ
| Способ | Где применяем | Разъёмность | Ограничения |
|---|---|---|---|
| Сварка TIG | ответственные и герметичные системы, пищевые и агрессивные среды | неразъёмное | нужен аттестованный сварщик, огневые работы |
| Пресс-фитинги | тонкостенные трубы, ХВС, отопление, холод, стеснённые условия | неразъёмное | ограничение по диаметру и толщине; уплотнение под среду |
| Фланцы | подключение к оборудованию и арматуре | разъёмное | ровные плоскости, затяжка, прокладка |
| Клампы | гигиеничные линии, частая мойка и разборка | быстросъёмное | умеренные давления |
| Резьба | малые диаметры, приборы, неответственные участки | разъёмное | не для ответственных и поднадзорных систем |
Контроль соединений
Сварные стыки проверяют неразрушающим контролем — визуально-измерительным (ВИК), ультразвуковым (УЗК) и радиографическим (РК) — в объёме по проекту, затем систему испытывают на прочность и герметичность. Прессовые, фланцевые и кламповые соединения проверяют на герметичность; на сварку и изготовленные узлы оформляют протоколы и паспорта.
Варим и монтируем нержавеющие трубопроводы — монтаж трубопроводов из нержавеющей стали. Как варим и контролируем — сварка по НАКС. Разъёмные соединения — фланцы и клампы. Технологии сварки — технологии сварки трубопроводов. Цены на монтаж — на странице стоимость монтажа трубопроводов.
Частые вопросы
Чем варят нержавеющие трубы?
Аргонодуговой сваркой (TIG) с поддувом корня инертным газом. Это даёт чистый шов без грата и сохраняет коррозионную стойкость.
Можно ли соединять нержавейку без сварки?
Да: пресс-фитингами, фланцами, клампами или резьбой. Способ зависит от среды, давления, диаметра и нужна ли разборка.
Что выбрать для пищевого производства?
Для разборных участков — клампы, для герметичных линий — TIG. Оба варианта моются и подходят для гигиеничных систем.
Нужна ли пассивация после сварки?
Да. Она удаляет окалину и цветы побежалости и восстанавливает оксидную плёнку на шве, защищая соединение от коррозии.
Как проверяют соединения?
Сварные стыки — ВИК, УЗК и РК в объёме по проекту, затем испытания на прочность и герметичность. Разъёмные соединения проверяют на герметичность.