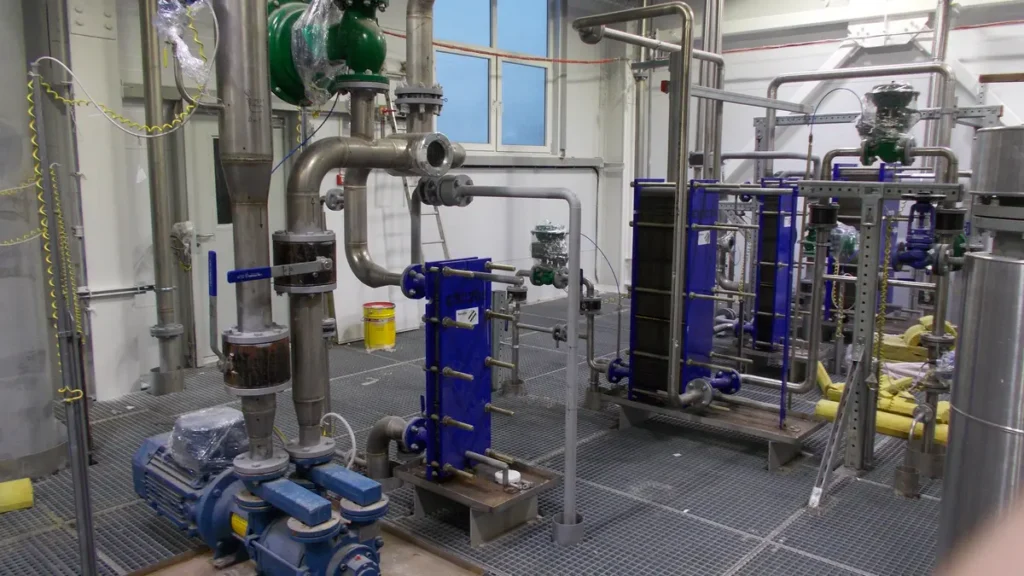
Обвязка теплообменника соединяет аппарат с двумя контурами: трубопроводы, запорная и регулирующая арматура, фильтры, обратные клапаны, приборы контроля, воздушники, дренаж и опоры. Мы варим её узлом в цехе в Шуе, опрессовываем до отгрузки и отдаём с паспортом. На объекте остаётся стыковка с патрубками аппарата и с системой.
Что входит в обвязку теплообменника
Состав зависит от схемы, среды и проекта. Ниже то, что стоит в узле почти всегда.
- Фильтр сетчатый на входе каждой стороны, до аппарата. Он держит окалину, песок и взвесь, которая иначе садится в первых каналах пластинчатого пакета.
- Запорная арматура на подаче и на обратке обоих контуров. Четыре узла отсекают аппарат от системы, чтобы его можно было разобрать, промыть или добавить пластины.
- Обратный клапан за насосом и на подпитке. При остановке насоса он не даёт среде идти обратным ходом.
- Регулирующий клапан на греющей стороне с приводом и датчиком температуры. Он держит температуру на выходе, когда меняется расход или температура источника.
- Термометры в гильзах и манометры с трёхходовыми кранами на входе и выходе обеих сторон. По разнице показаний видно, когда аппарат зарос и пора промывать.
- Воздушники в верхних точках, автоматические или с вентилем. Воздух, оставшийся в канале, срывает циркуляцию и даёт ложный перепад.
- Дренаж в нижних точках с вентилем и заглушкой. Через него опорожняют контур перед разборкой и промывкой.
- Опоры и подвесы на трубах. Патрубки аппарата не несут вес трассы.
- Компенсационные патрубки на стороне с высокой температурой. Они снимают напряжение от удлинения трубы при нагреве.
- Байпас под промывку: перемычка с арматурой между подачей и обраткой. Через него контур работает, пока аппарат отключён.
- Штуцеры под датчики и КИП на измерительных участках. Прямой участок нужной длины до и после расходомера закладывают сразу, потом его негде взять.
Марки арматуры и Ду не выбираем на глаз. Их задаёт проект по среде, давлению и температуре, мы ставим то, что в спецификации. Как устроены такие узлы для насосов, ёмкостей и коллекторов, разобрано на странице обвязка оборудования.
Элемент, зачем он нужен и кто его делает
| Элемент | Зачем | Кто делает |
|---|---|---|
| Фильтр до аппарата | ловит взвесь, пока она не попала в каналы | по проекту, монтаж на объекте |
| Запорная арматура на подаче и обратке | отсекает аппарат на время работ | по проекту, монтаж на объекте |
| Обратный клапан | не пускает поток назад | по проекту, монтаж на объекте |
| Регулирующий клапан с приводом | держит температуру на выходе | по проекту, монтаж на объекте |
| Термометры, манометры, гильзы, трёхходовые краны | контроль режима и загрязнения | покупаем, ставим на объекте |
| Воздушники и дренаж | убирают воздух, опорожняют контур | штуцеры варим в Шуе, арматуру ставим на объекте |
| Опоры и подвесы | снимают вес с патрубков | варим в Шуе, ставим на объекте |
| Компенсационный патрубок | снимает температурные напряжения | варим в Шуе |
| Байпас с арматурой | промывка и работа контура без аппарата | узел варим в Шуе, собираем на объекте |
| Патрубки, переходы, фланцевые фитинги | стыковка с аппаратом и контуром | варим в Шуе по чертежу или изометрии |
Почему обвязку варим узлом в цехе
Обвязка идёт по той же цепочке, что и другие трубные узлы: раскрой, сборка, сварка, контроль, опрессовка.
Металл режем лазером с точностью 0,1 мм. Кромка ровная, зазор под сварку одинаковый по всей длине шва. Узел собираем на позиционерах: изделие поворачивается под сварку, геометрию контролируем до отправки, пока узел ещё в цехе. Как это выглядит в цехе, показано на странице точность и контроль трубных узлов.
Варим по аттестованным НАКС технологиям: аргонодуговая с поддувом корня для нержавейки, ручная дуговая и полуавтомат для углеродистых сталей. Каждый узел проходит визуально-измерительный контроль, при необходимости ультразвук и радиографию по проекту. Дальше цеховая опрессовка, её результаты входят в комплект испытаний трубопроводов. На изделие оформляем паспорт и комплектуем сертификаты на материалы. Монтаж и приёмку на объекте ведём по СП 75.13330.2011: он задаёт порядок испытаний и приёмки оборудования и трубопроводов.
Сталь подбираем под среду. Для воды, пара и отопления берём Ст20, 09Г2С, 17Г1С. Для пищевых и агрессивных сред нержавейку 12Х18Н10Т (AISI 321), 08Х18Н10 (AISI 304), 10Х17Н13М2 (AISI 316).
До 80 % узлов приезжают на объект с завода. На месте остаётся стыковка: аппарат выставляют по фактическим осям и отметкам, размеры снимают по месту, изометрию уточняют по факту. Поэтому патрубки сходятся без подгонки, а на пусконаладке не приходится переваривать стыки. Подробнее об этом в материале почему заводские узлы ускоряют монтаж.
На «Белагротерминале» в Сморгони мы вели 2,5 км линии «труба в трубе» на заводе мощностью 2000 т масличных в сутки. Трассы собирали по фактическим осям аппаратов, в одном цикле с установкой оборудования. Работы шли в 2017 году. Длина сама по себе мало что говорит: сложность была в межтрубном пространстве, где нужно выдержать и проверить герметичность рубашки.
Пять ошибок обвязки, которые видно на пусконаладке
- Аппарат висит на трубах. Теплообменник поставили без опоры и подвесили на патрубки. Вес трассы и температурное удлинение гнут патрубок, пакет пластин перекашивает, и по краю прокладки появляется течь. Аппарат ставят на фундамент или раму, выверяют и только потом подключают трубы.
- Нет дренажа и воздушника. Воздух стоит в верхней точке, канал не заполняется, расход падает. Без дренажа контур не опорожнить: среду ловят на полу или режут трубу. Для технологических трубопроводов на опасных производствах дренаж и продувку задаёт ГОСТ 32569-2013, раздел 10.2.
- Нет байпаса под промывку. На время промывки или разборки встаёт весь контур, иногда вместе с производством. С байпасом аппарат отключают, а система работает.
- Фильтр стоит после аппарата. Взвесь уже в каналах, а фильтр защищает насос и систему. Ставить его нужно на входе, до теплообменника.
- Не оставлена зона обслуживания. У разборного пластинчатого нужно место, чтобы отвести прижимную плиту на длину пакета и вынуть пластины. У кожухотрубного место под выемку пучка или крышки. Ещё нужен проход, чтобы работать ключом, и площадка под разборку.
Одно- и двухступенчатая схема обвязки
Одна ступень закрывает большинство задач: отопление, ГВС, технологический подогрев при умеренном перепаде температур между средами.
Вторая ступень нужна, когда перепад между греющей и нагреваемой средой большой. Типичный случай, ГВС с глубоким недогревом: холодную воду надо греть почти до температуры подачи, а обратной сетевой воды для этого не хватает. Тогда первую ступень греют обраткой, вторую догревают прямой водой.
Второй повод разделить ступени связан с гидравликой. Одна ступень на весь перепад требует столько пластин и такой скорости в каналах, что растёт сопротивление и появляется шум. Две ступени делят нагрузку и держат перепад в разумных пределах.
На каждой ступени своя запорная арматура, свои приборы и свой байпас. Одну ступень можно отключить и промыть, вторая в это время работает. Схему выбирают по температурному графику и расходам, поэтому в задании нужны температуры и расходы на каждой ступени.
Байпас и штуцеры под промывку закладывают на обвязке
Промывка без разборки держится на трёх элементах узла: штуцеры на входе и выходе каждого контура, байпас и дренаж. Штуцеры ставят с заглушками или под быстросъёмное соединение, Ду задаёт проект. Через них подают моющий раствор, потом воду на нейтрализацию и промывку.
Если штуцеров нет, промывка начинается с разборки фланцев и слива среды в поддон. На действующем производстве это остановка линии, иногда с потерей продукта. Вварить штуцеры в готовую трассу позже можно, только придётся опорожнять и продувать контур.
Байпас и штуцеры дешевле заложить на этапе изготовления узла. В цехе мы варим их по чертежу вместе с патрубками и проверяем на опрессовке. Саму процедуру разбираем в статье промывка теплообменников.
Частые вопросы
Что обязательно входит в обвязку теплообменника?
Запорная арматура на подаче и обратке каждого контура, фильтр до аппарата, приборы контроля и дренаж. Дальше по схеме добавляют обратный и регулирующий клапаны, воздушники, опоры, компенсационные патрубки и байпас.
Можно ли поставить теплообменник без обвязки?
Подключить аппарат к системе можно, эксплуатировать нельзя. Без арматуры его не отсечь для ремонта и промывки, без приборов не видно режима, без дренажа контур не опорожнить.
Зачем нужен байпас у теплообменника?
Байпас оставляет контур в работе, пока аппарат отключён, промыт или разобран. Без обводной линии каждая промывка превращается в остановку системы.
Где ставить фильтр, до или после теплообменника?
До аппарата, на входе каждой стороны. Фильтр после аппарата защищает насос и остальную систему, а каналы теплообменника к этому моменту уже забиты.
Чем отличается обвязка пластинчатого и кожухотрубного аппарата?
Состав узла тот же, по-разному идёт обслуживание. Разборному пластинчатому нужна зона под отвод прижимной плиты и выемку пластин. Кожухотрубному нужна площадка под выемку пучка или снятие крышки.
Можно ли заказать обвязку отдельно от монтажа?
Да. Мы изготовим узел по вашей изометрии или снимем размеры на объекте, проверим в цехе и отгрузим с паспортом. Смонтировать можем отдельно или вместе с изготовлением, силами монтажа технологических трубопроводов.
Читайте по теме
Объекты и отрасли работы, фланцевые и кламповые соединения, трубопроводы пара и горячей воды.
Нужен узел под ваш аппарат? Пришлите изометрию, чертёж или параметры контуров, и мы посчитаем состав обвязки, срок и монтаж.
Материал проверил: Дмитрий Солодов, начальник производства