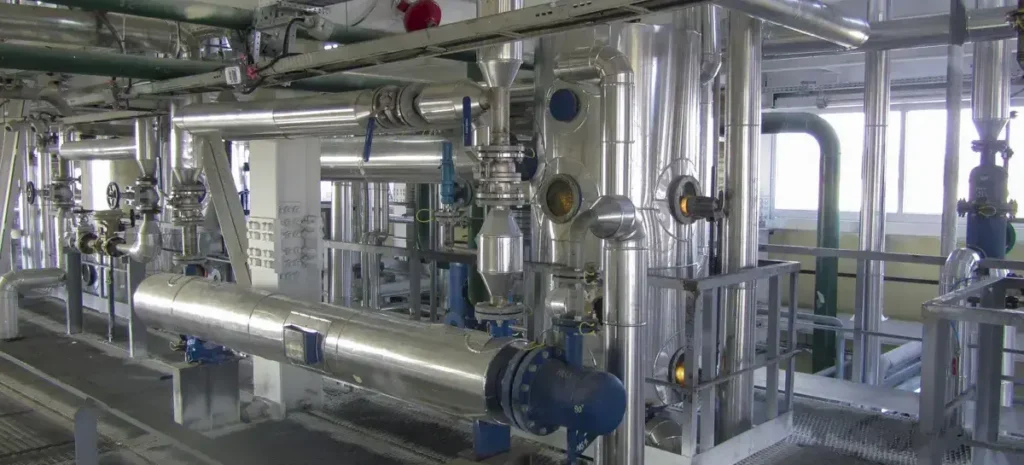
Трубный узел изготавливают в цехе в пять этапов: разбор документации и 3D-сканирование, лазерный раскрой труб, узловая сборка и сварка, неразрушающий контроль с опрессовкой, обработка поверхности и отгрузка с паспортом. На объект узел приходит готовым блоком — монтажникам остаётся состыковать блоки между собой. Ниже — что происходит на каждом этапе и почему заводская сборка выигрывает у сварки на площадке.
Что считается трубным узлом
Трубный узел — это собранный и сваренный блок из отрезков труб, отводов, переходов, тройников и фланцев, изготовленный по чертежу под конкретный участок трубопровода. В отличие от россыпи труб и фитингов, узел приходит на объект с выдержанной геометрией, проверенными швами и паспортом. Из таких узлов собирают трассу блочным монтажом — без подгонки по месту. Подробный разбор термина — в статье что такое трубный узел.
Этапы изготовления узла
1. Разбор документации и 3D-сканирование
Работу начинают с документации: рабочей документации, изометрий, спецификаций или 3D-модели. Если узел встраивается в существующую обвязку, геометрию снимают 3D-сканером — так узел встаёт на место без подгонки. Документация может быть на любом языке и в любом виде: чертежи разбирают по графике, текстовую часть переводят, недостающие размеры уточняют.
2. Лазерный раскрой
Трубу режут лазером и готовят кромки под сварку. Ровный рез задаёт зазор и геометрию стыка: чем точнее кромка, тем меньше доводки и стабильнее шов. На этом этапе задаётся точность будущего узла.
3. Узловая сборка и сварка
Детали собирают по чертежу на позиционерах и варят по аттестованным технологиям. Углеродистые стали варят ручной дуговой и полуавтоматической сваркой, нержавеющие — аргонодуговой (TIG) с продувкой корня, чтобы шов был чистым и коррозионностойким. После сварки нержавейку очищают и пассивируют.
4. Контроль и опрессовка
Каждый узел проходит визуально-измерительный контроль, неразрушающий контроль сварных швов (ультразвуковой или радиографический метод по проекту) и гидравлические испытания избыточным давлением. На изделие оформляется акт опрессовки и протоколы сварных соединений.
5. Обработка и отгрузка
Поверхность обрабатывают дробемётным способом, узел маркируют и паллетируют, комплектуют паспортом и протоколами. Готовые узлы отгружают транспортной компанией в любой регион.
Почему заводская сборка выигрывает у сварки на площадке
Сварка на объекте зависит от погоды, освещения и стеснённых условий: варить в траншее или на высоте сложнее, контроль шва затруднён, сроки растягиваются. В цехе условия стабильные — есть позиционеры, лазерный раскрой и возможность проверить шов до отправки. Пока на площадке идёт подготовка, узлы уже изготавливаются и испытываются. Итог: меньше сварки в неудобном положении, предсказуемое качество и сжатые сроки монтажа.
Контроль и документы
На каждый узел передаётся пакет: технический паспорт изделия, протоколы сварных соединений, акт опрессовки, протоколы неразрушающего контроля и сертификат соответствия на материалы. Для поднадзорных объектов пакет формируют под сдачу в составе исполнительной документации — подробнее в разделе исполнительная документация трубопровода. Методики контроля описаны в разделе испытания и неразрушающий контроль.
Что прислать для расчёта
Для расчёта достаточно чертежа или изометрии, спецификации и краткого описания системы: среда, давление, температура, количество узлов. Если документация неполная или на иностранном языке — это не помеха: разбираемся, восстанавливаем недостающее и выпускаем спецификацию. Как подготовить документы — в статье какую документацию передать подрядчику.
Частые вопросы
Сколько времени занимает изготовление узла?
Зависит от количества узлов, сложности и загрузки производства. Срок фиксируется в коммерческом предложении после разбора документации.
Можно ли изготовить узел по эскизу, а не по полному проекту?
Да. Подойдут изометрии, эскиз или 3D-модель. Если данных не хватает, недостающие размеры уточняем или снимаем 3D-сканером на объекте.
Варите ли нержавейку и как контролируете шов?
Да, нержавеющие стали варим аргонодуговой сваркой с продувкой корня и пассивацией. Швы контролируем визуально-измерительно и неразрушающими методами по проекту.
Опрессовываете каждый узел?
Да, каждый узел проходит гидравлические испытания избыточным давлением с оформлением акта опрессовки.
Читайте по теме: изготовление трубных узлов по чертежам, сварка трубопроводов по НАКС, этапы монтажа трубопроводов.